鈑金件結(jié)構(gòu)設(shè)計(jì)核心技巧與實(shí)戰(zhàn)指南
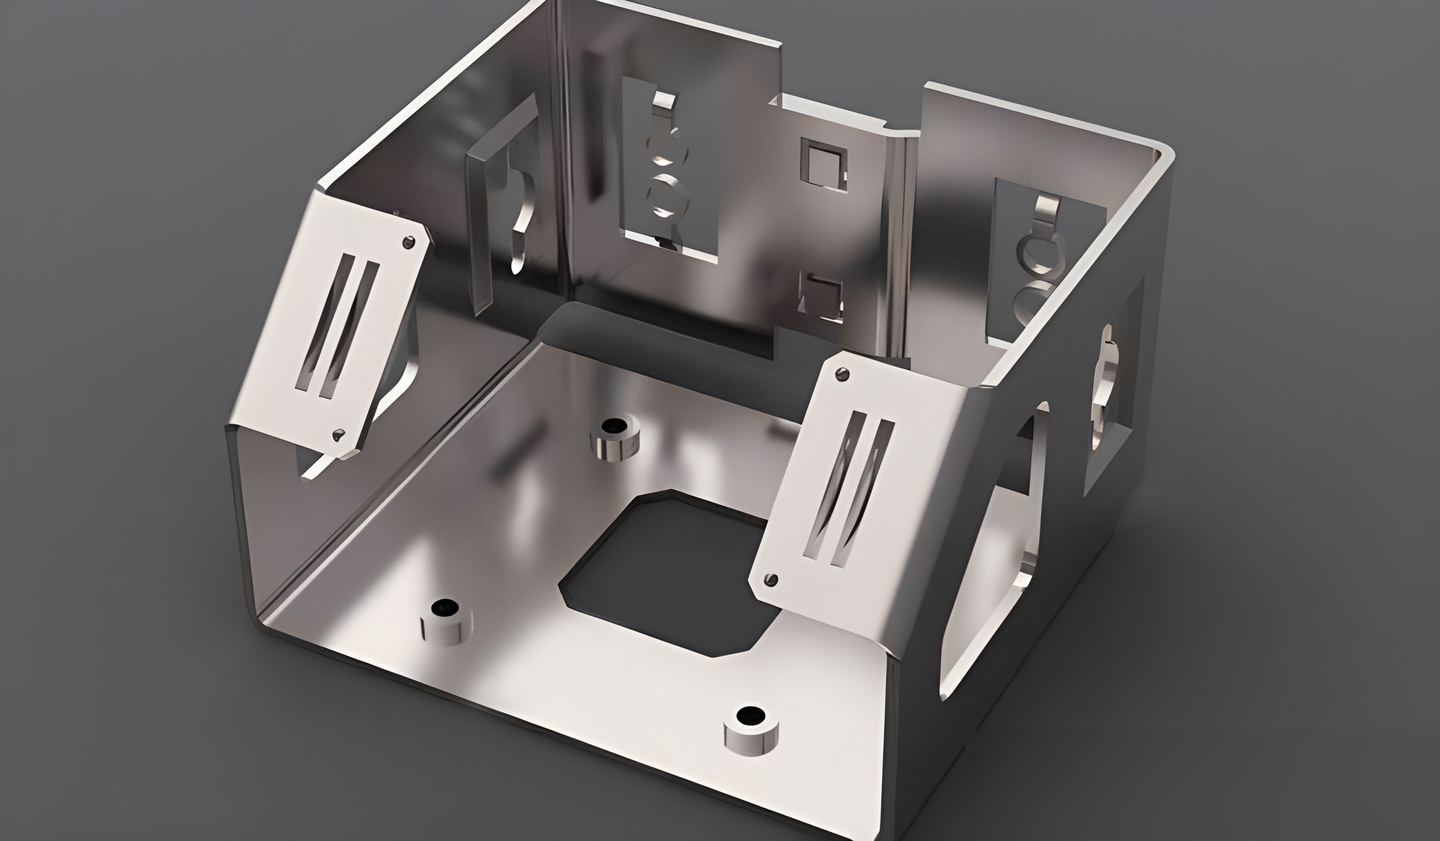
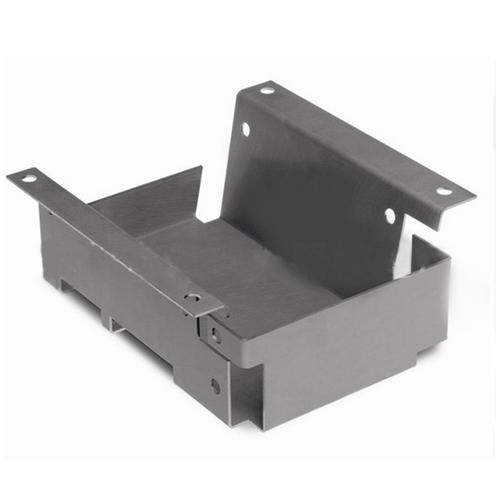
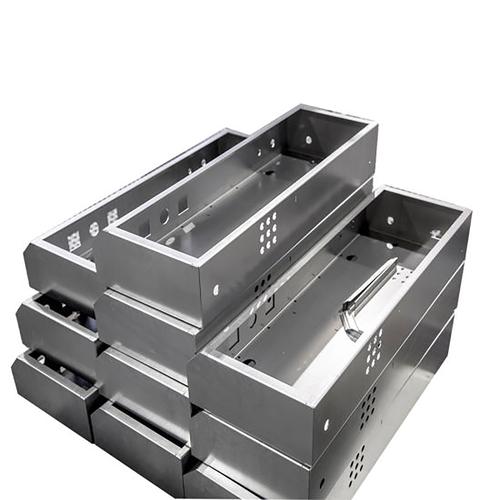
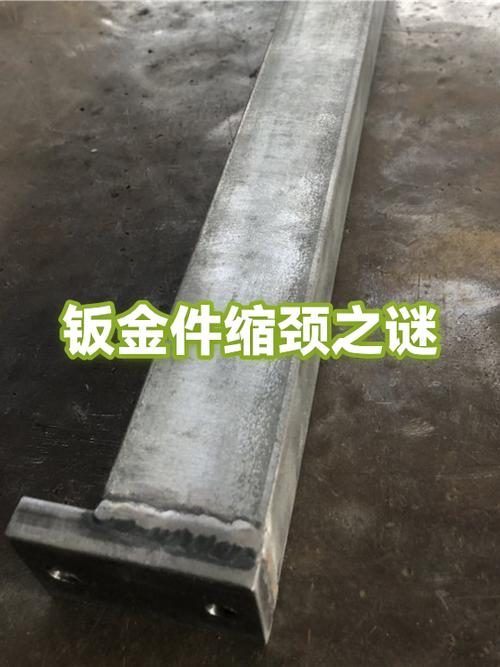
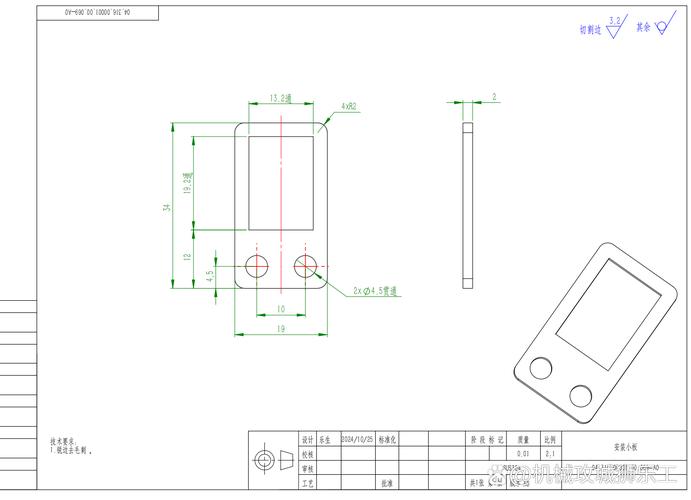
鈑金件廣泛應(yīng)用于電子、汽車、航空、醫(yī)療設(shè)備等領(lǐng)域,其結(jié)構(gòu)設(shè)計(jì)質(zhì)量直接影響到產(chǎn)品的強(qiáng)度、成本、可制造性與外觀。一個(gè)優(yōu)秀的鈑金結(jié)構(gòu)設(shè)計(jì)師,不僅需要掌握材料、工藝、模具等基礎(chǔ)知識(shí),還需在細(xì)節(jié)處理上遵循一系列經(jīng)過驗(yàn)證的技巧。以下從八個(gè)方面系統(tǒng)鈑金件結(jié)構(gòu)設(shè)計(jì)的核心技巧。\n\n1. 優(yōu)先考慮折彎半徑與板厚的關(guān)系\n折彎是鈑金成形的主要方式。設(shè)計(jì)時(shí),內(nèi)折彎半徑R應(yīng)大于等于板厚t(通常R≥0.5t,對(duì)于脆性材料需更大)。若R過小,折彎處外側(cè)易產(chǎn)生裂紋,且模具磨損加劇。應(yīng)避免折彎線與板厚方向平行,否則會(huì)造成折彎后變形。對(duì)于需要高強(qiáng)度折彎的部位,可采用“壓筋”或“拱形”結(jié)構(gòu)來(lái)代替單純直角折彎,提高抗彎截面模量。\n\n2. 合理設(shè)計(jì)孔、槽與邊緣距離\n在鈑金件上沖孔或開槽時(shí),孔邊到折彎線的距離不宜過小。一般要求孔邊距折彎內(nèi)邊L≥t+R(t為板厚,R為折彎半徑),否則折彎時(shí)孔會(huì)變形。同樣,孔與孔之間、孔與邊緣之間的距離建議不小于2t。如果必須在折彎附近開孔,可先在折彎后再?zèng)_孔,或采用缺口(讓位槽)釋放應(yīng)力。\n\n3. 避免尖銳內(nèi)角,增加工藝圓角\n所有內(nèi)角(尤其是沖裁內(nèi)角)必須設(shè)計(jì)圓角,最小圓角半徑r≥0.5t。尖角會(huì)導(dǎo)致應(yīng)力集中,并在沖裁時(shí)產(chǎn)生模具豁口,縮短模具壽命。對(duì)于復(fù)雜輪廓,可分段設(shè)計(jì)成大圓角過渡,同時(shí)方便銑削或線切割加工。\n\n4. 正確布置加強(qiáng)筋(加強(qiáng)筋)\n為在不增加板厚的前提下提高剛度,可在平面上壓制加強(qiáng)筋。加強(qiáng)筋的深度一般為2~3倍板厚,寬度為1.5~2倍板厚,筋間距不小于10t。加強(qiáng)筋的走向應(yīng)與受力方向垂直,并盡量對(duì)稱布置,避免因局部收縮導(dǎo)致翹曲。注意:折彎區(qū)域不得布置加強(qiáng)筋,否則會(huì)干擾折彎成形。\n\n5. 統(tǒng)一折彎方向與減少折彎次數(shù)\n同一零件上的折彎應(yīng)盡可能在同一方向上進(jìn)行,便于一次裝夾完成,減少累計(jì)誤差。如果存在反向折彎(如Z形折彎),需增加模具或工序,成本上升。Design for Manufacturing(DFM)原則建議:用簡(jiǎn)單折彎替代復(fù)雜斜角折彎;對(duì)于封閉形狀(如方管),可改為折彎+焊接結(jié)構(gòu)。\n\n6. 設(shè)計(jì)合理的焊接與拼接選項(xiàng)\n并非所有結(jié)構(gòu)都需要一體折彎。當(dāng)零件尺寸過大或折彎難度高時(shí),可將零件分成幾部分折彎后焊接。但焊接會(huì)帶來(lái)熱變形和表面處理問題。因此,設(shè)計(jì)時(shí)應(yīng)盡量將焊縫布置在非外觀面或低應(yīng)力區(qū),并注意焊接可達(dá)性。可采用點(diǎn)焊、塞焊或激光焊,但必須設(shè)計(jì)焊縫間隙(如0.1~0.2mm)。另外,注意焊后去應(yīng)力,避免變形。\n\n7. 注意公差與配合設(shè)計(jì)\n鈑金件的尺寸公差通常比機(jī)加工件寬松,IT等級(jí)一般為IT12~IT14。在有配合要求的地方,比如孔與軸、凸包與凹坑,必須留有足夠的間隙。例如,活動(dòng)鉸鏈處間隙≥0.3mm;用于定位的凸包,其直徑和高度公差應(yīng)滿足過盈或過渡配合。盡量采用同一基準(zhǔn)標(biāo)注尺寸,避免累積誤差。對(duì)于折疊后需平整的零部件,應(yīng)考慮回彈補(bǔ)償。\n\n8. 成本與可制造性優(yōu)先\n\uf0d8盡可能利用標(biāo)準(zhǔn)板材尺寸,減少邊角料。\n\uf0d8盡量采用通用模具,避免定制特殊折彎刀。\n\uf0d8盡量用折彎代替焊接,減少加工工序。\n\uf0d8簡(jiǎn)化孔型和輪廓,一刀沖裁優(yōu)于多刀步?jīng)_。\n\uf0d8盡量取消不必要的表面處理要求,或?qū)⒁恢滦砸蠼档汀n\uf0d8批量小于500件時(shí),優(yōu)先采用激光切割+折彎,省去模具成本。\n\n****\n鈑金結(jié)構(gòu)設(shè)計(jì)是\
最新產(chǎn)品